- Portfolio integrado, desde el tratamiento de sólidos gruesos hasta la reutilización de agua de alta calidad
- Diseños sostenibles para maximizar la valorización del biogás, el fósforo y las grasas y aceites.
- Construcciones modulares o permanentes: unidades contenedorizadas de rápida instalación y pruebas piloto, o para operaciones a largo plazo
- Soporte global con una oferta de servicios que cubren todo el ciclo de vida
Reutilización de agua y recuperación de recursos
Recuperación de biogás, fósforo, aceites y grasas, así como metales mientras se produce agua apta para su reutilización. Ofrecemos soluciones completas para la reutilización de agua industrial y la recuperación de recursos.
Transformar las aguas residuales de un pasivo a un activo.
Los avances en el tratamiento de aguas residuales mediante digestión anaeróbica, filtración terciaria y captura de nutrientes permiten a la industria convertir los efluentes en agua limpia, y en subproductos valiosos: desde biogás y biometano hasta fósforo y metales recuperables. Integramos equipos de tamizado, bombeo, agitación, mezcla, separación y microfiltración para que su planta genere efluentes de alta calidad para un tratamiento adicional con descarga líquida mínima (DLM)/descarga de líquido cero (DLC), o reutilización in situ, mientras se extraen energía y recursos a lo largo del proceso.
Precipitación y captura de fósforo
La cristalización de estruvita (hexahidrato de fosfato de magnesio y amonio, MgNH₄PO₄·6H₂O) transforma el fosfato disuelto en un cristal para uso como fertilizante. Resulta más rentable en corrientes secundarias industriales ricas en amonio y fosfato, como son:
- Abono fertilizante sub-producto de carne y aves de corral
- Licores de lodos procedentes de plantas lácteas y cerveceras
- Aguas de lavado del procesamiento de patatas o verduras
- Corrientes secundarias de plantas de reciclaje de celulosa y papel
Los módulos de dosificación introducen sales de magnesio; los mezcladores estáticos o en tubería proporcionan 1: 1 : 1 Mg²⁺ : NH₄⁺ : La mezcla de Mg⁺ : NH₄⁺ : PO₄³⁻ y los floculadores de bajo cizallamiento permiten el crecimiento de los cristales. Los clarificadores lamelares equipados con rascadores Zickert de Sulzer extraen la estruvita, que luego se deshidrata mediante prensas transportadoras o de disco. En general, la rentabilidad se alcanza por encima de los ~100 m³/día, dependiendo de la carga de fósforo y del precio local de los fertilizantes.
Captación de grasas y aceites para energía
La flotación por aire disuelto elimina eficazmente grasas y aceites de las aguas residuales procedentes del procesamiento de alimentos y bebidas. Los efluentes con menor cantidad de grasas y aceites, que suelen contener un 4-6 % de materia seca, son valiosos para la digestión en reactores anaeróbicos, donde su alto poder calorífico aumenta significativamente la producción de biogás y la recuperación de energía de la planta. Además, las grasas y aceites recuperados se pueden comercializar para convertirlos en productos de valor añadido.
Caudales de entrada con alto contenido en sólidos para digestores anaeróbicos
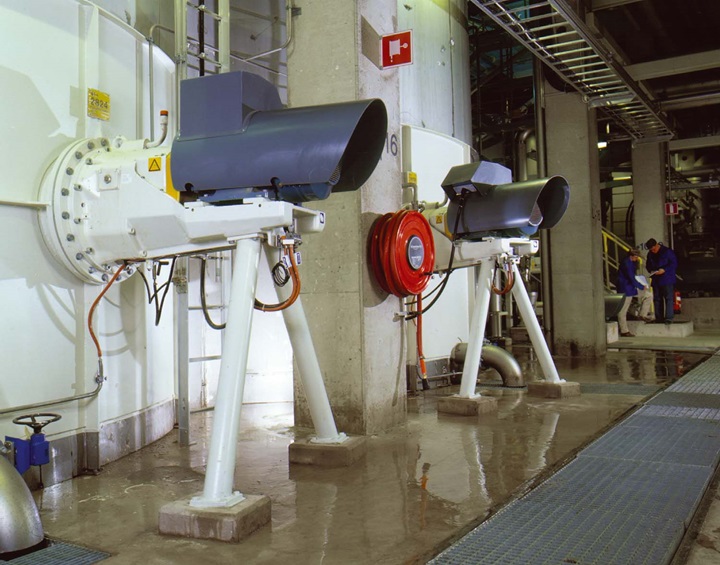
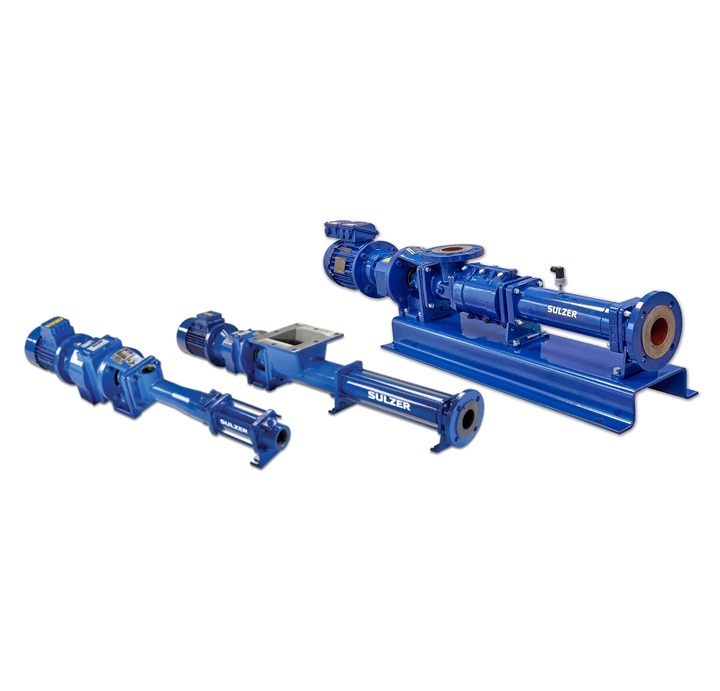
Los trituradores reducen los sólidos tamizados, por ejemplo, las vísceras procedentes del procesamiento de carnes, pescados o aves, aumentando la superficie para agilizar la digestión y la liberación de gases. Los tanques de mezcla equipados con agitadores SALOMIX™/Scaba mantienen una suspensión uniforme y una calidad de carga constante, garantizando que todos los sólidos permanezcan en movimiento y listos para su transferencia a la digestión anaeróbica. Las bombas de cavidad progresiva para altas concentraciones de sólidos impulsan el material hacia el digestor anaeróbico para el posterior tratamiento del agua residual.
Deshidratación mecánica y soluciones contenedorizadas
Después de la digestión, las prensas transportadoras o multidisco consiguen que la torta de residuo alcance, y en algunos casos incluso supere, el 20 % de sólidos secos. Para instalaciones temporales o remotas, las unidades de deshidratación contenedorizadas con bolsas para recoger el lodo retienen los sólidos y devuelven el filtrado al proceso, simplificando la logística y el tratamiento, al tiempo que permiten el cumplimiento de la normativa futura y la reutilización del agua.
Filtración terciaria para reutilización o descarga de líquido cero (DLC)
Los filtros de tela, tambor, disco y arena eliminan partículas de hasta 5-10 micras de tamaño. Esto produce un filtrado de alta calidad apto para lavado, riego o como materia prima para tratamientos cuaternarios posteriores, como la filtración por membrana, los procesos oxidación avanzada (POA) o los sistemas de vertido cero de líquidos.
Recuperación de metales en minería y acabado de superficies
La oxidación y el ajuste preciso del pH se efectúa mediante una mezcla eficiente y optimizada, gracias a una selección de materiales resistentes a la corrosión y a la abrasión para adaptarse a entornos industriales exigentes. En consecuencia, facilitamos la precipitación eficiente de metales disueltos procedentes de flujos de procesos. Estos sólidos recién formados se separan de manera fiable mediante sedimentación, flotación o filtración avanzada, allanando el camino para la recuperación de recursos, el reciclaje de metales o una eliminación responsable con el medio ambiente.